

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
در اوایل سال جاری، یک تولیدکننده پمپ اروپایی 3000 محفظه موتور فولادی مهر شده را پس از آزمایش 240 ساعته نمک پاشش رد کرد. سوراخ استاتور، شکاف های باله، و جیب پشت بند کابل خطوط زنگ قرمز را نشان می داد، در حالی که چهره های خارجی بی عیب به نظر می رسیدند. غرفه اسپری هر سطحی را که یک تفنگ می توانست ببیند پوشش داده بود و هر سطحی را که نمی توانست ببیند از دست داده بود.
نتیجه یک فیلم یکنواخت و محکم چسبیده است که پرایمر اسپری شده را در مقاومت در برابر اسپری نمک، پوشش لبه و استفاده از مواد شکست می دهد. بخشهای زیر مراحل فرآیند، اعدادی که باید در یک RFQ قرار داده شوند، و نقاط ممیزی که یک خط پوشش الکترونیکی کنترلشده را از یک مخزن غوطهوری با جاهطلبی جدا میکند را پوشش میدهد.
چرا پوشش الکتروفورتیک برای محفظه های موتور فولادی مشخص شده است؟
E-coat برای محفظه موتور مشخص شده است زیرا خوردگی از داخل شروع می شود نه از خارج. یک سوراخ استاتور در هر سیکل حرارتی چگالش می بیند: موتور در طول یک چرخه کاری گرم می شود، سپس خنک می شود و هوای مرطوب را به داخل حفره محفظه می کشد. هنگامی که رطوبت روی یک سوراخ بدون پوشش قرار می گیرد، زنگ قرمز ایجاد می شود و ذرات اکسید شل به سمت محفظه یاتاقان و شکاف هوای روتور مهاجرت می کنند.
پوشش الکتروفورتیک علت اصلی را از بین می برد: میدان الکتریکی رنگ را به داخل سوراخ، پشت دنده های تنش و در امتداد درز جوش می کشد و ضخامت لایه را در حدود 5 میکرون در سراسر قطعه نگه می دارد. استفاده از اسپری بین 20 تا 40 میکرون بین سطوح صاف و لبه ها نوسان دارد.
یک محفظه معمولی موتور فولادی در محدوده سوراخ 100-160 میلیمتر بهترین خط پایه صلاحیت e-coat است، زیرا نسبت طول به قطر سوراخ آن با قابهای صنعتی بزرگتر مطابقت دارد.
فرآیند پوشش الکترونیکی چهار مرحله ای: از پیش درمانی تا درمان
هر شکست e-coat - تاول زدن، سوراخ های سوزنی، چسبندگی ضعیف - به یکی از چهار مرحله فرآیند می رسد. اگر رسانایی حمام پیش تصفیه به خارج از پنجره آن منتقل شود، یک مسکن میتواند از یک ممیزی بصری عبور کند و همچنان در میدان شکست بخورد.
- پیش درمان روغنزدایی قلیایی، روغنهای چسبنده را از بین میبرد و به دنبال آن شستشوهای ضد جریان و پوشش تبدیل فسفات روی یا زیرکونیوم انجام میشود. رسانایی شستشوی نهایی زیر 5 میکروزیمنس بر سانتی متر حد پذیرش است.
- غوطه وری. محفظه در حمام غوطه ور است، معمولاً 18 تا 22 درصد جامدات برای اپوکسی کاتدی. ولتاژ DC 150-300 ولت فیلم را رسوب می دهد. زمان پر انرژی ضخامت را در حدود 1.5-2.5 میکرون در ثانیه کنترل می کند.
- شستشوی اولترافیلتراسیون شستشوی اولترافیلتراسیون حلقه بسته رنگ را بازیابی می کند و فیلم خشک نشده را بدون حل کردن آن شستشو می دهد. یک غشای مسدود شده به صورت لکه های کشیده و افزایش رسانایی حمام ظاهر می شود.
- درمان این فیلم در دمای 170-180 درجه سانتیگراد به مدت 20-30 دقیقه به صورت متقابل پیوند می یابد. Undercure یک فیلم نرم به جا می گذارد. overbake پلیمر را شکننده می کند.
| مرحله | پارامتر کنترل کلیدی | حالت خرابی در صورت غیرمشخص شدن |
| پیش درمان | رسانایی شستشوی نهایی زیر 5 میکروزیمنس بر سانتی متر | چسبندگی ضعیف، لایه لایه شدن فیلم |
| غوطه وری | مواد جامد حمام 18-22 درصد، ولتاژ 150-300 ولت DC | سوراخ های سوراخ، ساخت فیلم ناهموار |
| شستشو با UF | تعادل جریان و فشار نفوذ کنید | از بین بردن لکه ها، رسوب حمام |
| درمان | دمای فلز 170-180 درجه سانتیگراد به مدت 20-30 دقیقه | فیلم نرم یا تردی بیش از حد پخت |
ضخامت فیلم، استانداردها و آنچه که خریدار باید مشخص کند
حداقل لایه 18-25 میکرون را روی سطوح خارجی، 10-15 میکرون در داخل سوراخ ها مشخص کنید و با اسپری نمک و چسبندگی متقاطع بررسی کنید. هر هدف زیر با استاندارد آزمایشی خود جفت شده است.
همان استانداردها در همه اندازه ها اعمال می شود. محفظههای دیواره سنگین بالای 260 میلیمتر به نگاشت فیلم در طول سوراخ کامل نیاز دارند. زاویه کشش در فلنج جایی است که ابتدا خطاهای ضخامت ظاهر می شود.
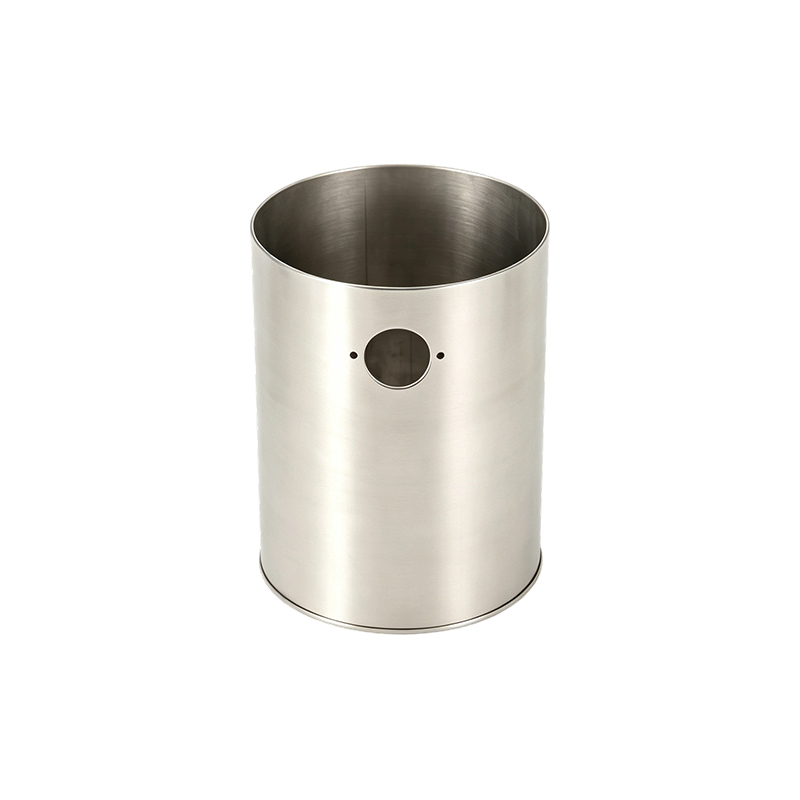
 محفظه موتور دیوار سنگین ID 343 میلی متری با پایه و لول بالابر جوش داده شده این محفظه که برای موتورهای صنعتی بسیار بزرگ طراحی شده است، ضخامت دیواره 6 میلی متری، بلوک ترمینال جوش داده شده و پایه نصب را برای پشتیبانی پایدار در کاربردهای سخت مانند استخراج و نیروی محرکه دریایی ارائه می دهد. مشاهده محصول →
| اموال | ارزش هدف | روش تست |
| ضخامت فیلم خشک | 18-25 میکرون خارجی؛ حداقل 10 میکرون در سوراخ | جریان گردابی بر اساس ISO 2808 |
| چسبندگی متقاطع | بدون حذف در فاصله 0 میلی متر | ASTM D3359 |
| نمک اسپری زنگ قرمز | بدون زنگ قرمز قبل از 240 ساعت | ASTM B117 |
| سختی مداد | حداقل 2 ساعت | ASTM D3363 |
نقشه زیر از یک محفظه با سوراخ 140 میلی متری جوش داده شده بر روی یک خط اپوکسی کاتدی کنترل شده تهیه شده است:
اگر مته بعد از پوشش ماشینکاری شود، مقادیر فیلم تاثیر صفر بر تحمل فشار مناسب دارد. اگر سوراخ پوشش داده شده سطح مناسبی است، فیلم اندازهگیری شده را از مقدار مجاز تداخل کم کنید و آزمایش تناسب پرس را با نمونههای پوشش داده شده انجام دهید.
انتخاب رزین برای پوشش الکترونیکی محفظه موتور: اپوکسی، اکریلیک یا هیبرید
اپوکسی کاتدی را بهعنوان پیشفرض مشخص کنید، اکریلیک را فقط زمانی که ثبات رنگ یا اشعه ماوراء بنفش یک نیاز سخت است، و سیستمهای هیبریدی را زمانی که یک خط باید هم اهداف خوردگی و هم اهداف آرایشی را برآورده کند، مشخص کنید.
بهترین مقاومت در برابر خوردگی و چسبندگی؛ فقط در رنگ مشکی و خاکستری تیره موجود است. تقریباً در 90 درصد کاربردهای محفظه موتور استفاده می شود زیرا 240 ساعت نمک پاشش را در 20 میکرون عبور می دهد.
ماندگاری بهتر UV و رنگ با براقیت بیشتر، اما عملکرد خوردگی کمتر. زمانی انتخاب میشود که محفظه بدون روکش بالایی قابل مشاهده باشد، معمولاً در موتورهای لوازم خانگی.
خوردگی متوسط و عملکرد رنگ. زمانی استفاده می شود که یک اجاق قطعات مخلوط را پردازش می کند و خط نمی تواند دو شیمی حمام را اجرا کند.
برای محفظه موتورهای فولادی دیوار سنگین که در معرض مواد شیمیایی شستشو و نمک جاده قرار دارند، پوشش الکتروفورتیک محفظه موتور مشخص شده معمولاً ساخت اپوکسی کاتدی 25-30 میکرون با نتایج نمک پاشی بالای 400 ساعت است. موتورهای پمپ مرطوب با استفاده از محفظه لوله فولادی از همین قانون پیروی می کنند. بدنه لوله لبه های تیز ندارد، بنابراین فیلم در اطراف محیط یکنواخت می ماند.
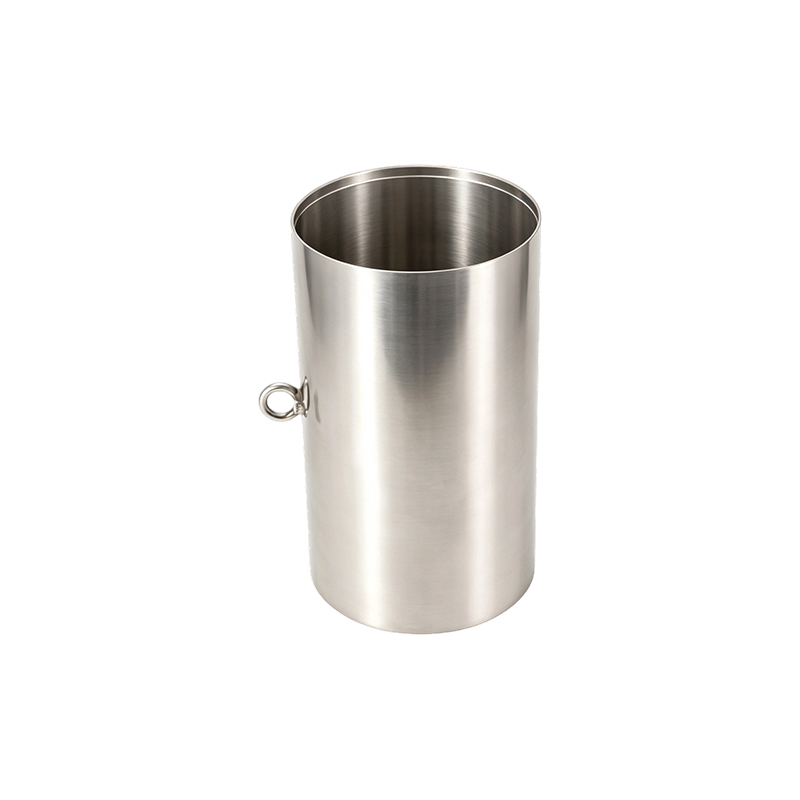
 محفظه موتور دیواره سنگین لوله فولادی بدون درز 127 میلی متری این محفظه با دقت ساخته شده از لوله فولادی بدون درز با ضخامت دیواره 7.9 میلی متر، استحکام ساختاری و مقاومت در برابر خستگی را ارائه می دهد، که برای تنظیمات صنعتی سنگین که نیاز به دوام و استحکام پیچشی دارند، ایده آل است. مشاهده محصول →
پوشش الکتروفورتیک در مقابل پوشش پودری: چه چیزی برای خریدار تغییر می کند
E-coat در پوشش داخلی و یکنواختی فیلم برنده می شود. پودر در ساخت فیلم خارجی، مقاومت در برابر ضربه و محدوده رنگ برنده می شود. در محفظه های موتور، این دو اغلب با هم ترکیب می شوند.
- غوطه وری reaches every internal cavity
- فیلم 15-25 میکرون، یکنواخت در 5 میکرون
- پوشش عالی لبه و درز جوش
- حدود 95 درصد استفاده از مواد
- طیف رنگی باریک: مشکی و خاکستری تیره
- اسپری، فقط پوشش دید خطی
- فیلم 60-120 میکرون برای مقاومت در برابر ضربه
- سطح خارجی ضخیم و سخت
- اسپری بیش از حد راندمان را کاهش می دهد
- طیف گسترده رنگ و بافت
یک الگوی متداول یک لایه پایه e-coat به اضافه یک لایه رویی پودری در سطح بیرونی در معرض دید است: حفره از خوردگی کامل محافظت میکند و سطح بیرونی پوششی ضخیمتر، مقاوم در برابر خراش و رنگ مطابقت دارد.
ممیزی خط کت الکترونیکی تامین کننده قبل از سفارش
حمام را حسابرسی کنید، نه بروشور. لاگ های تیتراسیون، سوابق هدایت و نقشه های فیلم از 30 روز تولید گذشته را بخواهید. یک گواهی اسپری نمک را به عنوان مدرک و نه مدرک تلقی کنید.
سازنده ای مانند Jiangsu Yufeng Electric Co., Ltd. که فرآیند کامل از شکل دهی فولاد تا عملیات سطحی را در یک کارخانه انجام می دهد، می تواند تاریخچه حمام و پیش تصفیه را برای هر روز تولید مستند کند.
- سیاهههای مربوط به شیمی پیش تصفیه: سوابق غلظت فسفات یا زیرکونیوم و لجن
- رسانایی شستشوی نهایی زیر 5 میکروزیمنس بر سانتی متر
- مواد جامد حمام، pH، دما و رسانایی در 30 شیفت گذشته رسم شده است
- نقشه های ضخامت فیلم بر روی محفظه های تولیدی، با خوانش سوراخ و دنده
- مشخصات دمای پخت: نقطه تنظیم، سرعت تسمه، و رکوردهای دمای فلز
- اسپری نمک و گزارش چسبندگی از همان ماده شیمیایی حمام که قطعات شما را اجرا می کند
یک خط کنترل شده Cpk ضخامت فیلم را بالای 1.33 نگه می دارد. یک خط کنترل نشده بین دستهها 10 میکرون یا بیشتر نوسان میکند و این نوسانات مستقیماً با بازپرداخت گارانتی در شرایط مرطوب یا شستشو ارتباط دارد.
سوالات متداول
پوشش الکتروفورتیک چه مدت از محفظه موتور محافظت می کند؟
در سرویس داخلی، روکش الکترونیکی اپوکسی کاتدی 20-25 میکرون روی یک محفظه فولادی از پیش تصفیه شده از زنگ قرمز بیش از 240 ساعت در ASTM B117 و برای سالها در داخل خانه جلوگیری می کند. کار در فضای باز یا شستشو به یک لایه ضخیم تر یا یک پوشش پودری نیاز دارد.
آیا پوشش الکترونیکی بر تحمل فشار بر روی سوراخ استاتور تأثیر می گذارد؟
اگر مته بعد از روکش ماشینکاری شود، e-coat تاثیری در تناسب ندارد. اگر سوراخ پوشش داده شده سطح مناسبی است، فیلم 10-15 میکرون را از مقدار مجاز تداخل کم کنید و یک آزمایش تناسب پرس را با نمونه های پوشش داده شده انجام دهید.
آیا می توان e-coating را برای بدنه موتورهای فولادی ضد زنگ اعمال کرد؟
E-coat پس از پیش تصفیه به فولاد ضد زنگ میچسبد، اما به ندرت روی محفظههای موتور ضد زنگ 304 مشخص میشود، زیرا فلز از قبل در برابر خوردگی مقاوم است. فقط زمانی استفاده می شود که به عایق بندی گالوانیکی، رنگ یا پرداخت یکنواخت نیاز باشد.
پوشش الکترونیکی چه چیزی به هزینه مسکن موتور فولادی اضافه می کند؟
در محفظههای 100 تا 160 میلیمتری، e-coat بسته به حجم، ضخامت فیلم و اینکه آیا خط در داخل خانه اجرا میشود، 3 تا 8 درصد به هزینه قطعه اضافه میکند. استفاده از مواد نزدیک به 95 درصد آن را زیر پرایمر اسپری نگه می دارد.
 Previous